Hai nhà máy có thể lắp đặt cùng một máy đóng bao dọc, cùng một cân định lượng nhiều đầu và cùng một cân kiểm tra trọng lượng dạng băng tải nhưng vẫn kết thúc năm với các dây chuyền hoạt động rất khác nhau. Danh sách thiết bị hiếm khi là thứ ngăn cách chúng; cách bố trí là Khoảng cách giữa các trạm, nơi thả túi bị từ chối, khoảng trống mà kỹ thuật viên phải mở cửa bảo vệ và nơi cất giữ cuộn phim, tất cả đều quyết định số lượng túi tốt rời khỏi dây chuyền mỗi ca.
Câu trả lời ngắn gọn: Trước tiên hãy xây dựng bố cục dây chuyền đóng gói tự động xung quanh máy cài đặt tốc độ và mục tiêu đầu ra tốt thực tế, sau đó mở rộng nó để truy cập dịch vụ, chuyển đổi và xử lý từ chối. Các bố cục được vẽ ngược từ bất kỳ không gian sàn trống nào có xu hướng giao các vấn đề tốn kém — tình trạng đói ở máy đóng bao, băng tải bị tắc, chuyển đổi cần hai người — cho nhóm sản xuất sau khi lắp đặt.
Mỗi dòng có một trạm thiết lập nhịp điệu. Trên dây chuyền sản xuất hạt, nó thường là máy đóng dấu dạng đứng. Trên dây chuyền sản xuất bột, nó có thể là máy khoan hoặc máy cân trục vít. Trên dòng nhiều SKU, nó thường là máy đóng túi có thời gian chuyển đổi lâu nhất. Hãy tìm nó trước, sau đó coi mọi trạm khác là hỗ trợ.
Hai con số thúc đẩy sự sắp xếp: tốc độ của trạm đó và số giờ mỗi ca mà nó thực sự tạo ra các gói hàng tốt. Một máy đóng bao có tốc độ 80 bao mỗi phút sẽ không thực hiện được 80 bao trong tất cả các ca — mối nối màng, thời gian chu kỳ cân, làm mát phốt, loại bỏ phế phẩm và các điểm dừng ngắn, tất cả đều bị ảnh hưởng. Các nhóm xác định kích thước băng tải xuôi dòng và máy đóng thùng theo hình trên bảng tên thường kết thúc bằng một máy đóng thùng bị bỏ đói trong hầu hết ca làm việc. Các nhóm có quy mô để đo lường sản lượng tốt sẽ có cơ hội cải thiện mà không cần mua lại.
Trong thực tế, đầu ra đường truyền gần với tốc độ trạm chậm nhất nhân với thời gian hoạt động thực tế , không phải tổng của mỗi bảng thông số kỹ thuật trong báo giá. Hãy sửa con số đó trước khi bất kỳ ai vẽ một dây chuyền băng tải, vì nó quyết định xem bạn cần một hay hai máy đóng bao và liệu điểm cuối của dây chuyền nên là thủ công hay tự động.
Dù là sản phẩm nào, dây chuyền tự động đều chia thành năm khối chức năng và mỗi khối đặt một câu hỏi khác nhau về sơ đồ mặt bằng. Giữ cân và tạo túi gần nhau sẽ rút ngắn thời gian rơi sản phẩm, giúp giảm bụi, tràn và trôi trọng lượng. Việc duy trì việc kiểm tra và xử lý hàng thải cạnh lối đi sẽ giúp ngăn chặn việc chôn thùng rác sau người bảo vệ — một quyết định nhỏ giúp tiết kiệm rất nhiều thời gian đi bộ.
| Khu vực | Thiết bị điển hình | Câu hỏi cần giải quyết sớm |
|---|---|---|
| Cho ăn và cho ăn | Thang máy gầu loại Z, máy xúc chân không, băng tải nghiêng, thang máy trục vít | Nguyên liệu thô đến từ đâu và người vận hành có thể nạp lại mà không cần bước vào khu vực được bảo vệ không? |
| Cân và định lượng | Cân định lượng nhiều đầu, cân tuyến tính, mũi khoan phụ, cốc định mức | Nguyên tắc cân nào phù hợp với sản phẩm và độ rơi của túi trước đây là bao xa? |
| Hình thành túi hoặc túi | Máy đóng dấu dạng đứng, máy đóng túi tự động | Những kiểu túi nào đang được ưa chuộng hiện nay và kiểu túi nào có thể sẽ xuất hiện trong vòng ba năm tới? |
| Kiểm tra và từ chối | Cân kiểm tra, máy dò kim loại, hệ thống kiểm tra bằng tia X | Gói hàng bị loại sẽ đi đâu và liệu gói hàng bị loại có thể được xác nhận mà không cần dừng dây chuyền không? |
| Đóng thùng và xếp pallet | Máy dựng thùng, máy đóng thùng, máy dán thùng, máy mã hóa, robot xếp thùng | Kết thúc dòng thủ công hoặc tự động và mỗi tùy chọn cần bao nhiêu không gian tích lũy? |
Ba cấu trúc liên kết bao phủ hầu hết các tầng của nhà máy và sự lựa chọn sẽ thay đổi dấu chân từ rất lâu trước khi một số kiểu máy duy nhất được ấn định. Một dây chuyền nối tiếp chạy một luồng sản phẩm qua mỗi trạm. Một đường song song sao chép một phần của luồng để một nửa có thể tiếp tục chạy trong khi nửa còn lại dừng lại. Một dòng hỗn hợp có chung một giao diện người dùng và phân chia xuôi dòng, phù hợp với sản phẩm cơ bản dài hạn với các biến thể ngắn hạn.
| Cấu trúc liên kết | Phù hợp nhất | Đánh đổi |
|---|---|---|
| loạt | Một dòng sản phẩm, số lượng lớn, nhu cầu ổn định | Hiệu suất cao nhất trên mỗi mét vuông nhưng không có sự dư thừa - một điểm dừng là dừng mọi thứ |
| Song song | Một số SKU hoặc hoạt động sản xuất trong đó thời gian hoạt động quan trọng hơn diện tích sàn | Sao chép thiết bị và tiện ích, tăng gần gấp đôi không gian cho một phần của quy trình |
| Hỗn hợp | Sản phẩm cơ sở dài hạn cộng với các sản phẩm ngắn hạn thường xuyên | Nhìn chung có sự cân bằng tốt, nhưng việc định tuyến, hợp nhất và kiểm soát cần nhiều nỗ lực lập kế hoạch hơn |
Nếu mục tiêu đầu ra tốt của bạn có thể đạt được trên một dòng với bộ đệm hợp lý, hãy chống lại sự cám dỗ để xây dựng hai nửa dòng. Đường dẫn dòng chảy trùng lặp có nghĩa là làm sạch trùng lặp, thay đổi trùng lặp và gấp đôi số chỗ để sản phẩm tồn tại và cũ đi.
Hầu hết việc làm lại bố cục đều đến từ những hạng mục không ai làm cho đến tuần cài đặt. Thực hiện bản vẽ với sáu điểm sau trước khi đăng xuất:
Đối với các sản phẩm ướt hoặc dính, hãy bổ sung thêm các rãnh thoát nước, bảo vệ chống rửa trôi cho động cơ và cảm biến cũng như sơ đồ nơi nước rửa rời khỏi phòng. Đây là những đường nét rẻ tiền trên bản vẽ và những đường nét đắt tiền sau khi đổ bê tông.
Khi các vùng và cấu trúc liên kết được cố định, việc lựa chọn thiết bị sẽ nhanh chóng được thu hẹp. Máy đóng bao cài đặt tốc độ xác định chiều cao băng tải và kích thước đệm; đầu cân xác định thời gian chu kỳ và do đó xác định độ dài của giọt; trạm kiểm tra sẽ xác định vị trí của máng loại bỏ và thùng xác nhận.
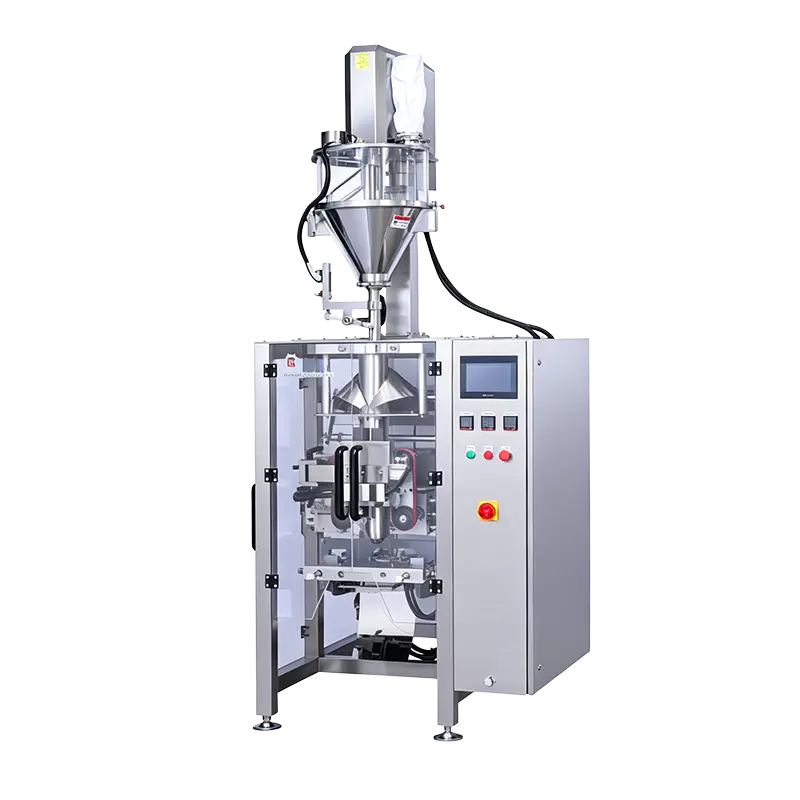
Đối với sản xuất túi hạt cỡ trung bình và đồ ăn nhẹ, máy dọc tốc độ cao thường là điểm neo: KL230H chạy định dạng túi trung bình ở đầu cao hơn của dải tốc độ, vì vậy băng tải xuôi dòng và máy đóng thùng phải có kích thước phù hợp với máy thay vì từ máy chậm hơn sẽ được thay thế sau này.
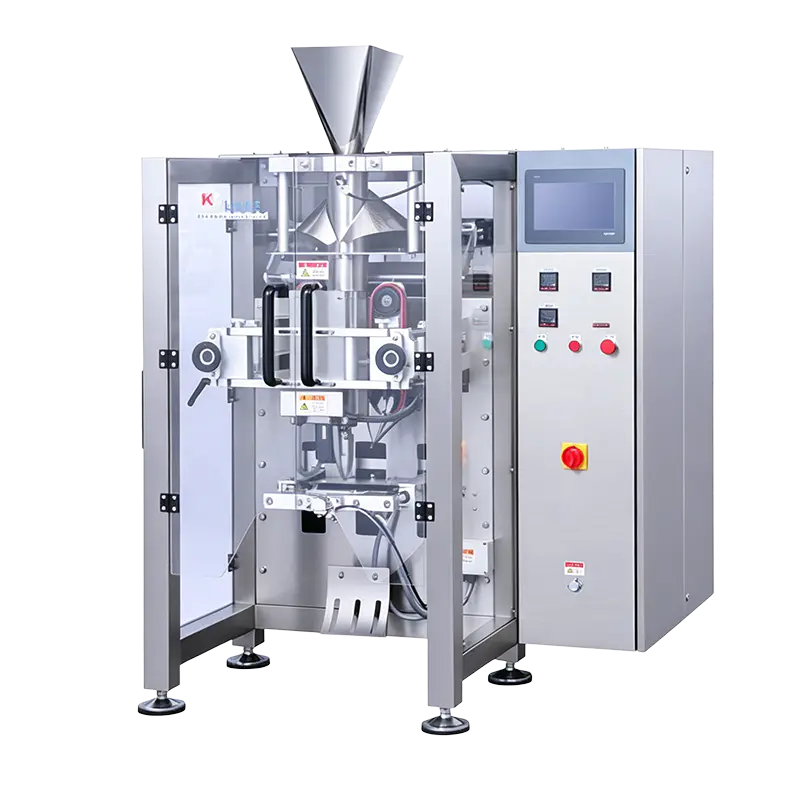 Máy đóng gói dọc túi trung bình tốc độ cao KL230H Máy đóng gói dọc tốc độ cao KL230H dành cho túi cỡ vừa, 15–150 túi/phút, các loại hạt, thực phẩm đông lạnh và các nhà sản xuất nông nghiệp cần công suất túi cỡ vừa cao hơn. Xem sản phẩm →
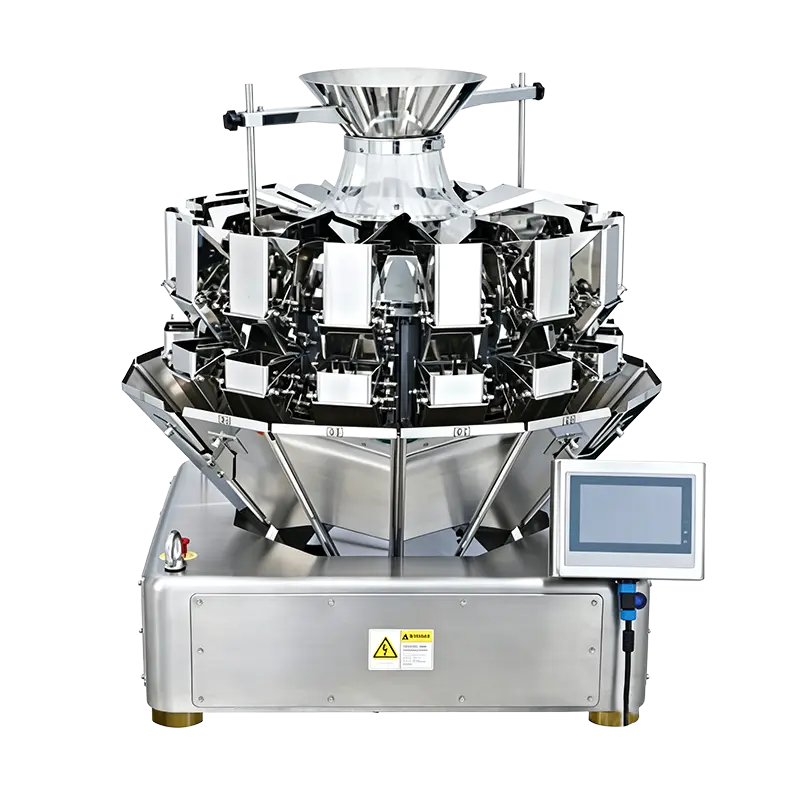
Khi phạm vi trọng lượng gói hàng hẹp — túi nhỏ, định lượng chính xác, dung sai hao hụt thấp — cân tuyến tính có độ chính xác cao thường là đối tác bố trí tốt hơn so với số lượng đầu nhiều đầu lớn, bởi vì chu kỳ ngắn hơn của nó giữ cho đường dẫn nhỏ gọn và việc thu bụi đơn giản.
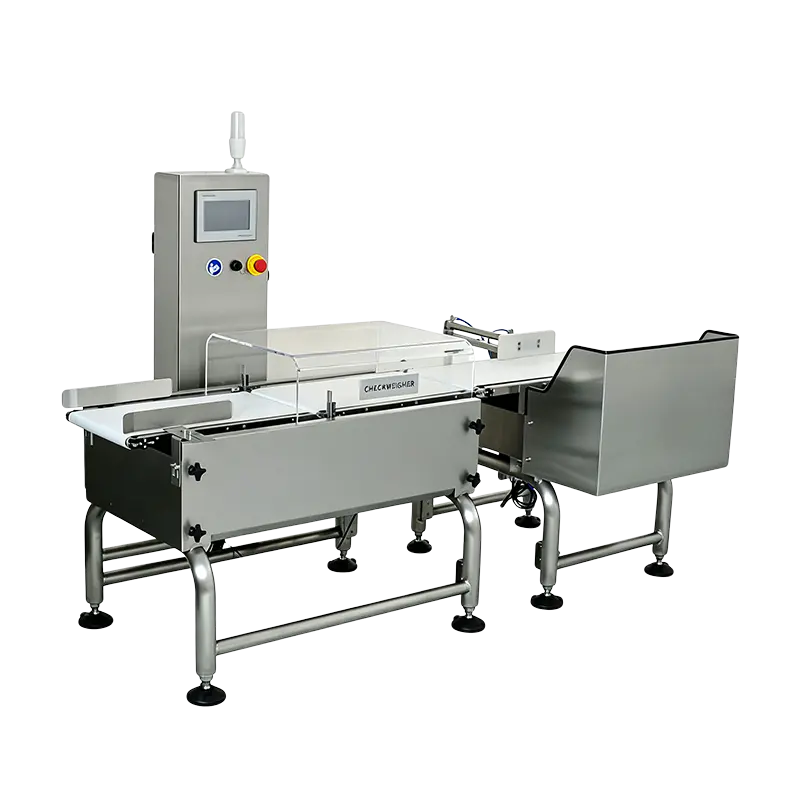 Cân kiểm tra trọng lượng tuyến tính có độ chính xác cao EW-300-1000 Đối với cửa sổ trọng lượng gói hàng hẹp và định lượng chính xác, cân kiểm tra tuyến tính này cung cấp độ chính xác ±0,3 g và lên tới 80 miếng/phút trên băng tải 300 mm. Xem sản phẩm →
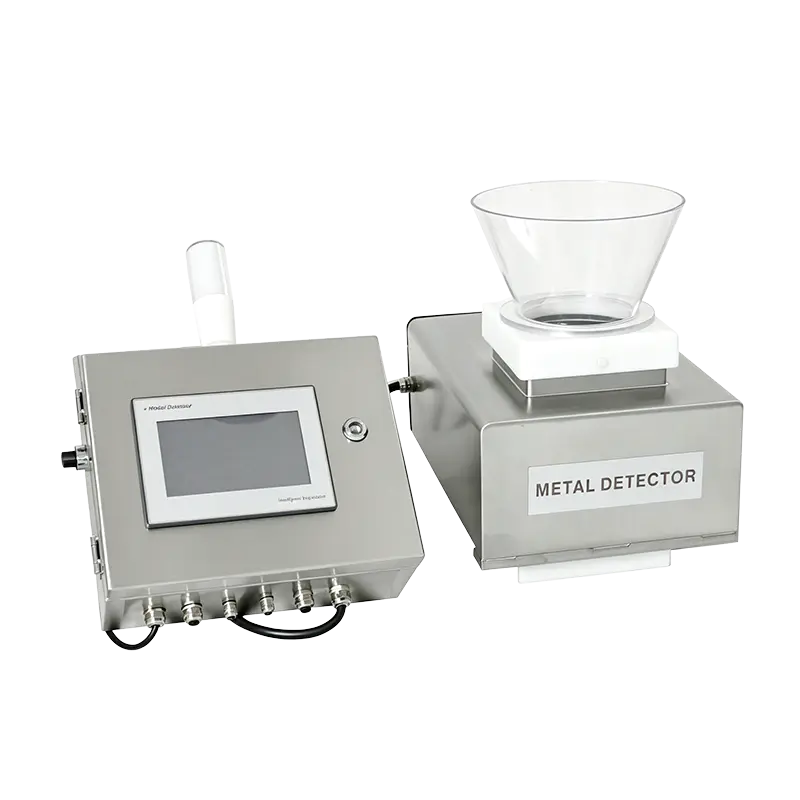
Khối kiểm tra xứng đáng được đặt sớm chứ không phải một góc còn sót lại. Máy dò kim loại tiêu chuẩn được đặt sau khi niêm phong và trước khi đóng thùng cần có chiều dài băng tải mở đủ để loại bỏ sạch và thùng xác nhận mà người vận hành có thể với tới mà không cần nghiêng người qua tấm chắn. Nếu bạn vẫn đang so sánh các nguyên tắc đếm đầu và cân, hướng dẫn này về lựa chọn giữa cân nhiều đầu và cân tuyến tính giải thích nơi mỗi người phù hợp.
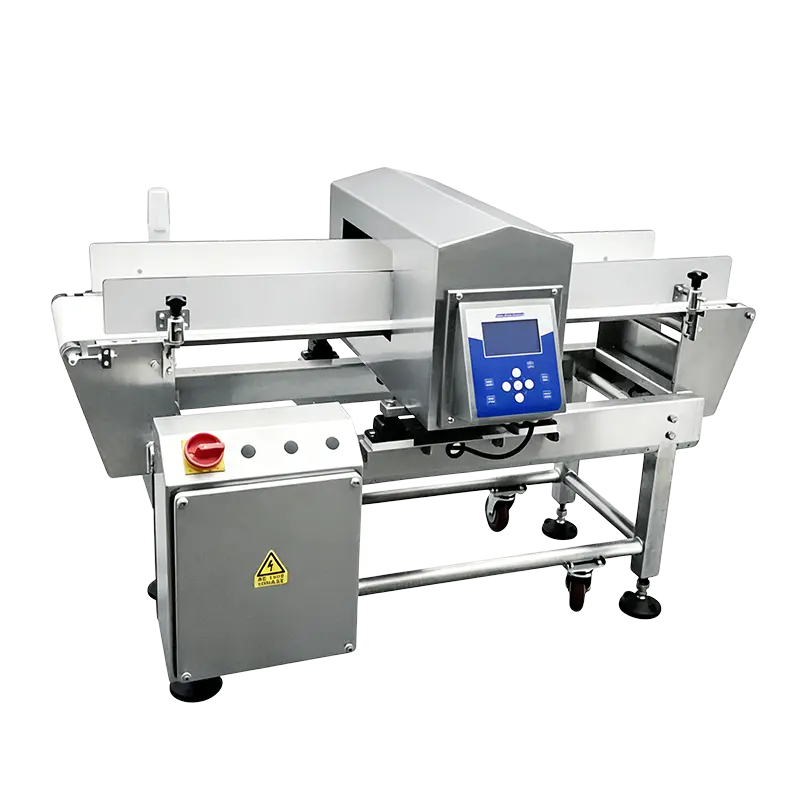 Máy dò kim loại tiêu chuẩn ER3515 Máy dò kim loại tiêu chuẩn dành cho đồ ăn nhẹ đóng gói, thuốc đóng hộp và gia vị đóng chai; Khẩu độ 350×150 mm, khả năng phát hiện Fe ≥0,8 mm. Xem sản phẩm →
Bản vẽ bố cục trông có vẻ bình tĩnh vì không có gì thay đổi trên đó. Dòng thực sự làm. Nếu ba SKU dùng chung một máy đóng bao thì cách bố trí phải đặt các bộ phận định dạng, cuộn phim và bản in trong tầm tay của máy và giữ xe đẩy dụng cụ cách xa lối đi. Việc chuyển đổi mất 25 phút thay vì 45 phút thường là quyết định về vị trí lưu trữ chứ không phải vấn đề kỹ thuật.
Bộ đệm là yếu tố yên tĩnh khác. Một bàn tích lũy ngắn giữa người đóng bao và người đóng thùng sẽ hấp thụ các điểm dừng vi mô và giữ cho dây chuyền không bị dừng mỗi khi người dựng thùng do dự. Tuy nhiên, quá nhiều bộ đệm sẽ che giấu trạm chậm và để sản phẩm tồn tại đủ lâu đối với hàng hóa dính hoặc nhạy cảm với nhiệt độ - vì vậy hãy điều chỉnh kích thước cho một vài phút đầu ra chứ không phải một ca.
Việc xử lý từ chối xứng đáng nhận được kỷ luật tương tự. Máy dò kim loại, cân kiểm tra và loại bỏ bằng tia X phải được đưa vào thùng có khóa hoặc được dán nhãn rõ ràng bên ngoài khu vực được bảo vệ, với cảm biến xác nhận được đặt ở vị trí để loại bỏ không thành công sẽ dừng dây chuyền thay vì để gói nghi ngờ tiếp tục. Các dây chuyền thực phẩm, thức ăn cho vật nuôi và nông nghiệp thường bổ sung thêm tính năng kiểm soát bụi, rửa trôi và chống sâu bệnh cho khối này; cái giải pháp đóng gói thực phẩm tổng quan cho thấy các cấu hình đó thường được nhóm như thế nào.
Không có con số chung hữu ích. Không gian tuân theo thông lượng, kích thước túi và lượng đệm bạn muốn, cộng với khoảng trống dịch vụ xung quanh mỗi máy. Một dây chuyền đóng bao đơn nhỏ gọn với đầu dây chuyền thủ công có thể phù hợp với diện tích vài chục mét vuông, trong khi cùng một sản phẩm với việc đóng thùng và xếp pallet tự động có thể cần gấp nhiều lần như vậy, chủ yếu là để tích lũy và xếp pallet.
Hầu hết các bố cục đều đặt tính năng phát hiện kim loại sau khi niêm phong và trước hoặc sau khi cân kiểm tra, tùy thuộc vào độ ổn định của gói hàng và cơ chế loại bỏ. Yếu tố quyết định thường là xác nhận từ chối: đơn vị nào từ chối trước phải có chỗ cho thùng chứa và cảm biến của nó, đồng thời đơn vị thứ hai không được chấp nhận lại gói hàng mà đơn vị đầu tiên đã loại bỏ.
Dành diện tích sàn và công suất sử dụng thay vì mua máy thứ hai ngay lập tức. Chiều dài thêm tại khu vực kiểm tra và đóng thùng, một giọt khí nén dự phòng và một nguồn cấp điện bổ sung không tốn kém trong quá trình xây dựng và gây bất tiện sau đó.
Tốc độ đường truyền là điều mà trạm chậm nhất có thể làm được trong điều kiện lý tưởng. Đầu ra tốt là sản phẩm có thể bán được trong mỗi ca, sau khi dừng, loại bỏ, chuyển đổi và làm sạch. Các quyết định về bố cục, đặc biệt là kích thước bộ đệm và không gian truy cập, ảnh hưởng đến số thứ hai nhiều hơn số thứ nhất.
Điều hữu ích nhất mà bạn có thể mang đến cho cuộc trò chuyện với nhà cung cấp không phải là danh sách mong muốn về máy móc - đó là mục tiêu đầu ra tốt được đo lường, danh sách SKU trong ba năm tới và sơ đồ tầng có lưới cột và các tiện ích được đánh dấu. Với ba hạng mục đó, việc bố trí dây chuyền đóng gói tự động không còn là một bài tập vẽ nữa mà trở thành một quyết định sản xuất mà vẫn có vẻ hợp lý sau hai năm kể từ khi vận hành.
Liên hệ với chúng tôi
+86-573-82788180
+86-15325730953
Cần E-mail
info@mainfill.com
jiayingzhuge18@qq.com
Giới thiệu
Gia Hưng K-Line Machinery Co., Ltd. là nhà sản xuất và cung cấp dịch vụ máy đóng gói tự động phục vụ thị trường cao cấp trong nước và nước ngoài.
Liên kết
Sản phẩm
Nhận báo giá miễn phí